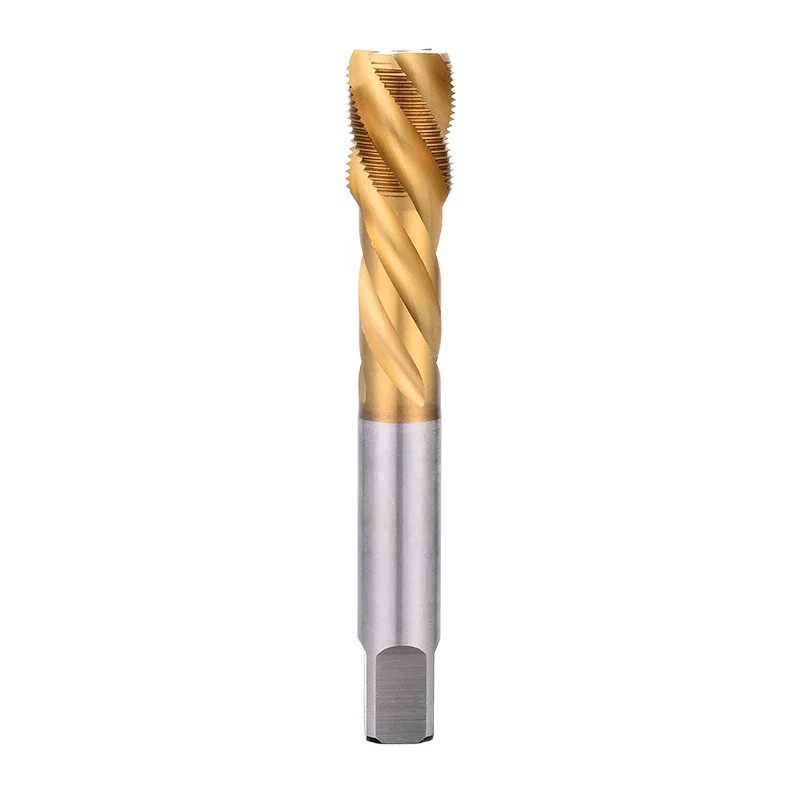
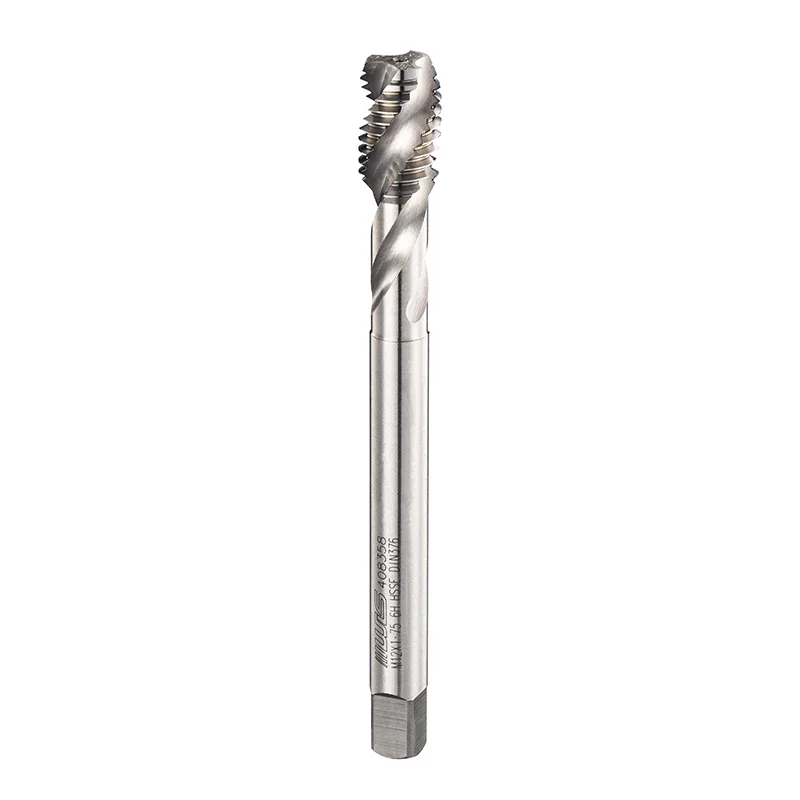
Tại sao vòi sáo xoắn ốc DIN không có lớp phủ lại được chú ý trong gia công CNC
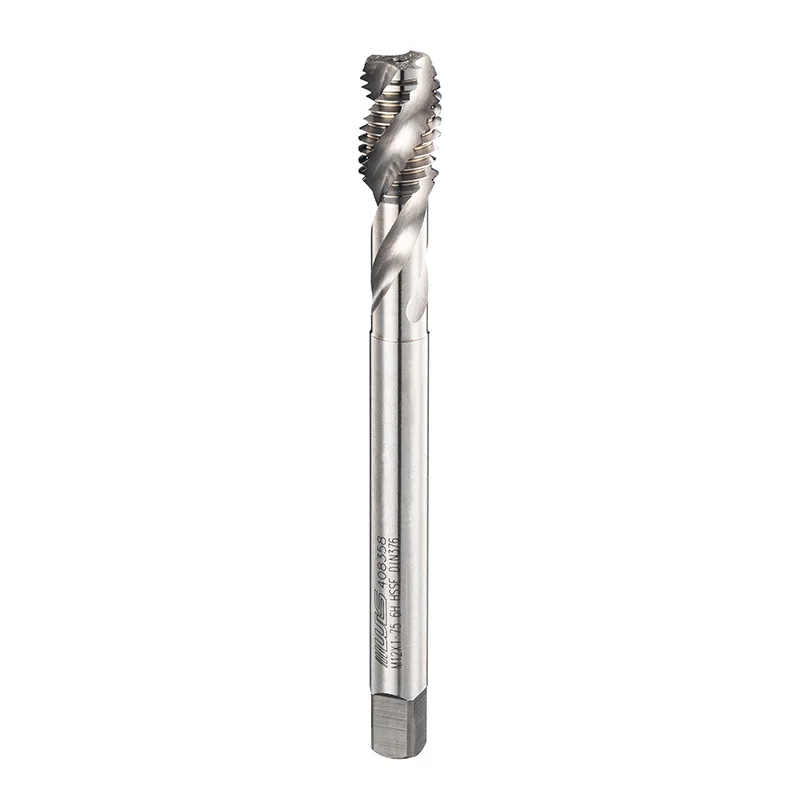
Trong gia công CNC hiện đại,Vòi sáo xoắn ốc DIN không có lớp phủđang nhận được sự chú ý mới khi các hội thảo tìm kiếm giải pháp cân bằng giữa chất lượng ren, độ ổn định của quy trình và chi phí dụng cụ thực tế. Trọng tâm ngày càng tăng không chỉ là tuổi thọ của dụng cụ mà còn là việc chọn hình dạng phù hợp cho các điều kiện gia công cụ thể.
Cắt ren vẫn là một trong những hoạt động nhạy cảm nhất trong sản xuất chính xác. Mặc dù việc tạo ren trong có vẻ đơn giản nhưng những khác biệt nhỏ về vật liệu, độ sâu lỗ, tốc độ cắt và thoát phoi có thể ảnh hưởng đáng kể đến kết quả cuối cùng. Khi các trung tâm gia công trở nên tự động hóa hơn và các yêu cầu sản xuất trở nên nhất quán hơn, vai trò của thiết kế taro ren ngày càng trở nên quan trọng.
Cuộc thảo luận xung quanh việc lựa chọn công cụ cũng đang thay đổi. Thay vì chỉ tập trung vào việc dụng cụ có lớp phủ hay không, nhiều quy trình gia công đang chú ý hơn đến mối quan hệ giữa thiết kế rãnh, điều kiện cắt, vật liệu phôi và kiểm soát quy trình tổng thể.
Vai trò thay đổi của mũi taro trong gia công CNC
Gia công CNC đã phát triển theo hướng hiệu quả cao hơn, dung sai chặt chẽ hơn và sản xuất liên tục hơn. Trong môi trường này, các công cụ tạo ren phải hoạt động nhất quán trên các ứng dụng khác nhau, bao gồm các bộ phận ô tô, khuôn mẫu, linh kiện điện tử, linh kiện liên quan đến hàng không vũ trụ và thiết bị năng lượng mới.
Mũi taro không chỉ đơn giản là một dụng cụ cắt để loại bỏ vật liệu. Hình dạng của nó ảnh hưởng đến một số yếu tố quan trọng:
| Yếu tố then chốt | Ảnh hưởng đến hiệu suất luồng |
|---|---|
| thiết kế sáo | Xác định chuyển động và sơ tán chip |
| Góc xoắn | Ảnh hưởng đến độ ổn định cắt và kiểm soát phoi |
| Hình học tiên tiến | Ảnh hưởng đến mô-men xoắn và chất lượng bề mặt ren |
| Lựa chọn vật liệu | Xác định khả năng chống mài mòn và phạm vi ứng dụng |
| Điều kiện máy | Ảnh hưởng đến độ chính xác và độ lặp lại |
Nghiên cứu về thiết kế taro me xoắn ốc đã chỉ ra rằng các yếu tố như không gian phoi, mômen cắt và độ cứng của dụng cụ cần phải được xem xét cùng nhau vì chúng ảnh hưởng trực tiếp đến độ ổn định gia công.
Điều này giải thích tại sao việc lựa chọn vòi ngày càng trở thành một quyết định mang tính quá trình hơn là một lựa chọn thay thế đơn giản.
Tại sao thiết kế sáo xoắn lại quan trọng đối với việc xâu lỗ mù
Một trong những lý do chính khiến mũi taro me xoắn ốc tiếp tục thu hút sự chú ý là khả năng quản lý chuyển động phoi trong quá trình vận hành lỗ mù.
Không giống như lỗ xuyên, lỗ mù không cung cấp đường dẫn mở cho chip thoát ra. Nếu phoi tích tụ bên trong lỗ, chúng có thể cản trở quá trình cắt, tăng lực cản và ảnh hưởng đến độ chính xác của ren.
Cấu trúc me xoắn ốc của taro me xoắn ốc giúp dẫn phoi hướng lên trong quá trình gia công, khiến chúng phù hợp với nhiều ứng dụng lỗ mù trong đó việc thoát phoi là mối quan tâm chính.
Điều này trở nên đặc biệt quan trọng khi gia công các vật liệu tạo ra phoi dài hơn, chẳng hạn như một số loại thép, thép không gỉ và hợp kim nhôm.
Quá trình sơ tán chip ổn định có thể giúp giảm thiểu các vấn đề phổ biến bao gồm:
Tại sao vòi không có lớp phủ lại nhận được sự chú ý?
Trong nhiều năm, lớp phủ tiên tiến đã được thảo luận rộng rãi vì chúng có thể cải thiện khả năng chống ma sát và hiệu suất mài mòn trong các điều kiện gia công nhất định. Tuy nhiên, việc không có lớp phủ không tự động có nghĩa là dụng cụ đó không phù hợp.
Hiệu suất của vòi phụ thuộc vào nhiều yếu tố, bao gồm:
Trong một số môi trường gia công, thiết kế không có lớp phủ có thể mang lại những lợi ích thực tế. Nó có thể đơn giản hóa việc lựa chọn công cụ cho các ứng dụng chung trong đó khả năng chịu nhiệt cực cao hoặc tuổi thọ công cụ kéo dài không phải là yêu cầu chính.
Thay vì tăng thêm độ phức tạp thông qua các phương pháp xử lý bề mặt bổ sung, một số quy trình sản xuất tập trung vào việc tối ưu hóa cấu trúc cơ bản của dụng cụ cắt.
Điều này phản ánh một xu hướng rộng hơn trong sản xuất: lựa chọn công cụ theo điều kiện vận hành thực tế thay vì tuân theo một chỉ số hiệu suất duy nhất.
Tầm quan trọng của việc thiết kế công cụ phù hợp với vật liệu
Một lỗi phổ biến trong gia công CNC là cho rằng thiết kế một taro có thể xử lý mọi vật liệu như nhau.
Các vật liệu khác nhau tạo ra những thách thức cắt khác nhau.
Ví dụ:
| Loại vật liệu | Những cân nhắc về luồng chung |
|---|---|
| Thép cacbon | Yêu cầu cắt ổn định và kiểm soát phoi nhất quán |
| Thép không gỉ | Thường tạo ra khả năng chống cắt cao hơn và có nguy cơ làm cứng vật liệu |
| Hợp kim nhôm | Cần chú ý tới sự hình thành phoi và độ bám dính của vật liệu |
| Gang | Tạo ra phoi ngắn hơn nhưng có thể yêu cầu các chiến lược cắt khác nhau |
| Thép khuôn | Yêu cầu độ chính xác và độ cứng của công cụ |
Vì lý do này,Vòi sáo xoắn ốc DIN không có lớp phủthường được đánh giá dựa trên yêu cầu ứng dụng hơn là sự lựa chọn phổ biến.
Bản thân tiêu chuẩn DIN cung cấp một tham chiếu có cấu trúc về kích thước ren và khả năng tương thích, giúp các quy trình gia công duy trì tính nhất quán khi làm việc với các thông số ren được tiêu chuẩn hóa.
Tự động hóa CNC tăng nhu cầu ổn định quy trình
Khi nhiều hoạt động gia công chuyển sang sản xuất tự động, sự gián đoạn không mong muốn ngày càng trở nên tốn kém.
Một mũi taro bị hỏng hoặc quy trình cắt ren không ổn định có thể ảnh hưởng không chỉ một bộ phận mà còn ảnh hưởng đến toàn bộ dây chuyền sản xuất.
Môi trường CNC hiện đại ngày càng tập trung vào hành vi gia công có thể dự đoán được thông qua:
Trong môi trường này, hình dạng dao trở thành yếu tố then chốt vì nó ảnh hưởng đến việc chu trình gia công có ổn định qua các nguyên công lặp lại hay không.
Vòi phù hợp có thể giảm bớt những điều chỉnh không cần thiết và giúp người vận hành duy trì kết quả nhất quán.
Những hiểu lầm phổ biến về lựa chọn nhấn
Nhiều vấn đề về luồng không phải chỉ do vòi nước gây ra.
Một vấn đề sản xuất có thể đến từ nhiều yếu tố kết hợp:
| Vấn đề | Lý do có thể |
|---|---|
| Vòi bị hỏng | Mô-men xoắn quá mức, căn chỉnh kém, thông số không phù hợp |
| Bề mặt sợi thô | Tốc độ không chính xác, nhiễu chip, mòn dụng cụ |
| Sợi quá khổ | Điều kiện cắt hoặc tình trạng dụng cụ không đúng |
| Tuổi thọ dụng cụ ngắn | Vật liệu không phù hợp hoặc bôi trơn không đủ |
| Sản xuất không ổn định | Thiếu tiêu chuẩn hóa quy trình |
Thay mũi taro mà không xem lại toàn bộ quy trình gia công có thể không giải quyết được vấn đề cơ bản.
Cách tiếp cận hiệu quả nhất thường là đánh giá toàn bộ hoạt động, bao gồm chuẩn bị khoan, độ cứng của máy, cung cấp chất làm mát và quy trình kiểm tra.
Xu hướng sản xuất chính xác đằng sau những thay đổi về lựa chọn công cụ
Sự phát triển hiện nay của gia công CNC đang hướng tới sự linh hoạt và hiệu quả. Các công ty xử lý các vật liệu và linh kiện khác nhau ngày càng cần những công cụ có thể thích ứng với các yêu cầu sản xuất đa dạng.
Xu hướng này đã khuyến khích sự chú ý nhiều hơn tới:
Thay vì chỉ chọn công cụ theo tốc độ cắt tối đa, các nhóm gia công ngày càng xem xét hiệu suất toàn bộ quy trình.
Một công cụ cung cấp kết quả phân luồng ổn định trong các điều kiện thực tế có thể tạo ra nhiều giá trị hơn một công cụ được thiết kế chỉ dành cho các tình huống hiệu suất cực cao.
Kinh nghiệm của Wilson về Dụng cụ tạo ren chính xác
Với hơn 20 năm kinh nghiệm trong việc phát triển công cụ chính xác, Wilson tập trung vào nghiên cứu, sản xuất và ứng dụng các công cụ cắt ren và dụng cụ đo lường. Dòng sản phẩm của công ty bao gồm vòi máy, vòi sáo xoắn ốc, vòi cán, vòi tay và vòi tiêu chuẩn DIN.
Kinh nghiệm của công ty bao gồm các ứng dụng liên quan đến sản xuất ô tô, linh kiện hàng không vũ trụ, thiết bị năng lượng mới, sản xuất khuôn mẫu, thiết bị điện tử và công nghiệp gia công kim loại.
Sự phát triển của dụng cụ taro ren chính xác tiếp tục phụ thuộc vào sự kết hợp giữa công nghệ sản xuất, khả năng kiểm tra và kinh nghiệm gia công thực tế.
Nhìn về phía trước: Chất lượng luồng phụ thuộc vào sự hiểu biết về quy trình
Mối quan tâm ngày càng tăng đối với Taro ren xoắn ốc DIN không có lớp phủ phản ánh sự thay đổi rộng rãi hơn trong gia công CNC. Việc lựa chọn công cụ ngày càng ít đi theo một xu hướng duy nhất mà tập trung nhiều hơn vào việc tìm hiểu mối quan hệ giữa cấu trúc công cụ và điều kiện sản xuất.
Một quy trình cắt ren thành công đòi hỏi sự phối hợp giữa vòi, máy, vật liệu, thông số và hệ thống kiểm tra.
Khi sản xuất chính xác tiếp tục phát triển, các công ty có thể sẽ tiếp tục khám phá các phương pháp cân bằng hơn kết hợp các phương pháp sản xuất chính xác, ổn định và hiệu quả.
Tương lai của việc khai thác không chỉ được xác định bởi lớp phủ hoặc tốc độ cắt. Nó phụ thuộc vào việc lựa chọn thiết kế công cụ phù hợp cho thử thách gia công phù hợp. Mũi taro xoắn ốc DIN không có lớp phủ, cùng với các giải pháp ren chính xác khác của Wilson, là một ví dụ về cách các cấu trúc công cụ truyền thống tiếp tục thích ứng với các yêu cầu gia công CNC hiện đại.
Tin tức liên quan
- Vòi sáo xoắn ốc DIN không có lớp phủ giúp giảm chi phí dụng cụ trong sản xuất như thế nào
- Vòi sáo xoắn ốc DIN không có lớp phủ và chuyển hướng sang gia công linh hoạt
- Điều gì khiến vòi sáo xoắn ốc DIN không có lớp phủ trở thành sự lựa chọn thiết thực để tạo ren chính xác?
- Làm thế nào một cửa hàng máy giảm được 60% số lần loại bỏ ren—sau khi chuyển sang vòi taro sáo thẳng DIN cho hoạt động lỗ mù của họ?
- Tại sao vòi xoắn ốc mở rộng DIN lại cần thiết để tạo ren hiệu suất cao?
- Tại sao taro ren xoắn ốc ISO có lớp phủ lại cần thiết để tạo ren có độ chính xác cao?
Để lại cho tôi một tin nhắn


Tin tức Khuyến nghị