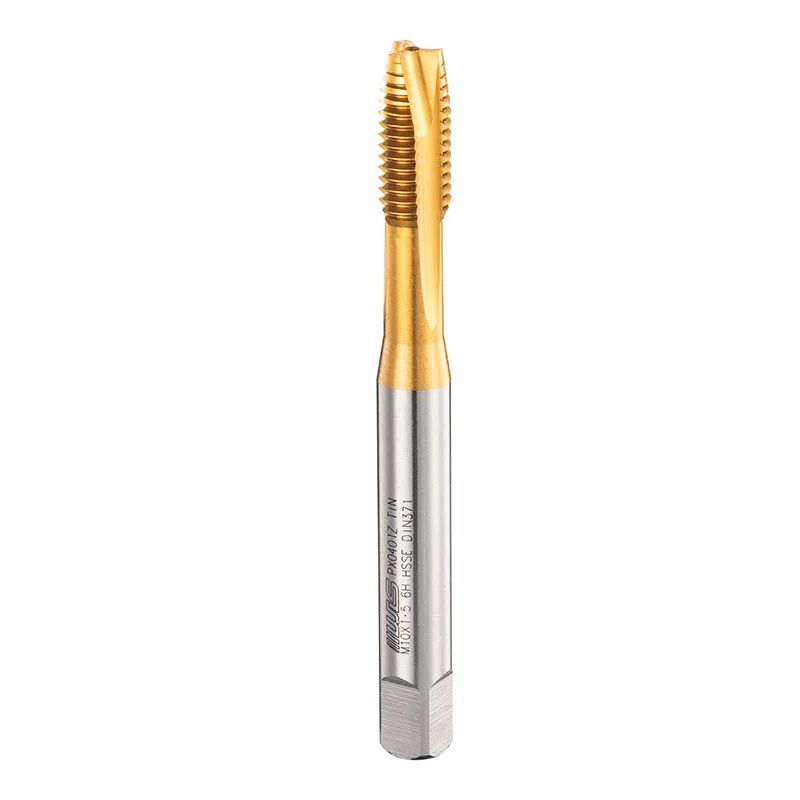
Vòi sáo xoắn ốc DIN không có lớp phủ và chuyển hướng sang gia công linh hoạt
Gia công linh hoạt đang thay đổi cách các xưởng quản lý các vật liệu, thông số ren và khối lượng sản xuất khác nhau. Khi các hoạt động CNC trở nên đa dạng hơn,Vòi sáo xoắn ốc DIN không có lớp phủđại diện cho một lựa chọn trong một sự thay đổi rộng rãi hơn hướng tới công cụ dành riêng cho ứng dụng và các quy trình sản xuất có khả năng thích ứng hơn.
Sự thay đổi được thúc đẩy bởi một thách thức thực tế: một dây chuyền gia công có thể cần xử lý một số thiết kế thành phần trong một ca, trong khi vẫn duy trì độ chính xác của ren và hạn chế thời gian thiết lập. Thay vì dựa vào một cấu hình dao cho mọi nguyên công, nhóm sản xuất đang chú ý hơn đến hình dạng taro, vật liệu phôi, độ sâu lỗ và điều kiện cắt.
Tại sao gia công linh hoạt ngày càng trở nên quan trọng hơn
Sản xuất truyền thống thường tập trung vào các sản phẩm giống hệt nhau trong thời gian dài. Ngược lại, gia công linh hoạt cho phép thiết bị và quy trình điều chỉnh các thay đổi về hình dạng bộ phận, vật liệu hoặc khối lượng đặt hàng với ít gián đoạn hơn.
Cách tiếp cận này phù hợp với các linh kiện ô tô, thiết bị điện tử, khuôn mẫu, các bộ phận liên quan đến hàng không vũ trụ và máy móc năng lượng mới. Các ứng dụng này có thể liên quan đến các kích thước ren, tính chất vật liệu và yêu cầu dung sai khác nhau, ngay cả khi chúng được xử lý trên các thiết bị CNC tương tự.
Các cuộc thảo luận trong ngành về phát triển CNC vào năm 2026 ngày càng nhấn mạnh đến tự động hóa, dữ liệu sản xuất được kết nối và lập kế hoạch quy trình nhạy bén hơn. Những phát triển này khiến cho khả năng lặp lại trở nên đặc biệt quan trọng: một quy trình phải được kiểm soát ngay cả khi yêu cầu sản xuất thay đổi.
Việc tạo ren đáng được quan tâm đặc biệt vì các ren bên trong rất khó sửa khi một bộ phận đã đạt đến giai đoạn gia công cuối cùng. Ren bị hỏng có thể dẫn đến việc phải kiểm tra bổ sung, làm lại hoặc loại bỏ các bộ phận. Do đó, sản xuất linh hoạt không chỉ đòi hỏi thiết bị có khả năng thích ứng mà còn cần một phương pháp rõ ràng để lựa chọn và kiểm tra dụng cụ cắt.
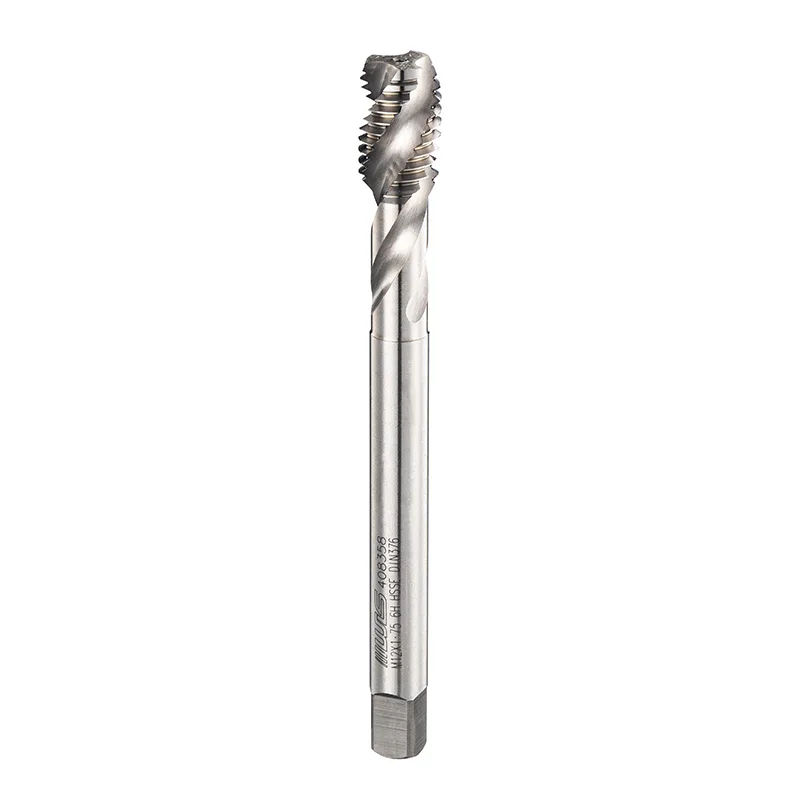
Vai trò của hình học sáo xoắn ốc
Hình dạng mũi taro ảnh hưởng đến cách một công cụ cắt vật liệu và quản lý phoi tạo thành. Mũi taro dạng sáo xoắn ốc có các rãnh xoắn ốc có thể giúp dẫn phoi ra khỏi lỗ trong khi taro.
Đặc điểm này làm cho chúng phù hợp với nhiều nguyên công lỗ mù, trong đó phoi không thể thoát ra qua phía đối diện của phôi. Nếu phoi tích tụ gần các cạnh cắt, lực cản có thể tăng lên và sợi hoàn thiện có thể trở nên không nhất quán.
Tuy nhiên, việc thoát phoi phụ thuộc vào nhiều thứ hơn là hình dạng rãnh. Góc xoắn, không gian me, hình học tiên tiến, vật liệu phôi, bôi trơn và các thông số gia công đều ảnh hưởng đến hiệu suất.
Ví dụ, lỗ mù sâu trong vật liệu tạo ra phoi dài đặt ra những thách thức khác với lỗ nông trên vật liệu vỡ thành phoi ngắn. Việc lựa chọn công cụ phải phản ánh những khác biệt này thay vì coi tất cả các thao tác cắt ren là có thể hoán đổi cho nhau.
Tại sao việc chuẩn bị lỗ vẫn quan trọng
Ngay cả một mũi taro phù hợp cũng không thể bù đắp cho mọi lỗi gia công ngược dòng. Lỗ thí điểm có kích thước nhỏ sẽ làm tăng lượng vật liệu phải loại bỏ, có khả năng làm tăng mô-men xoắn cắt. Lỗ quá lớn có thể làm giảm khả năng gắn ren, trong khi độ sâu lỗ không đủ có thể khiến vòi chạm đáy trước khi hoàn thành đường ren cần thiết.
Trước khi thay mũi taro, đội gia công phải xác minh đường kính khoan, độ sâu lỗ, căn chỉnh, thông số ren và đồng bộ hóa máy. Những lần kiểm tra này giúp phân biệt các vấn đề liên quan đến công cụ với các vấn đề bắt nguồn từ nơi khác trong quy trình.
Nơi vòi không có lớp phủ phù hợp với sản xuất linh hoạt
Lớp phủ công cụ có thể cải thiện hiệu suất trong các điều kiện cụ thể, bao gồm các ứng dụng mà ma sát, nhiệt hoặc mài mòn là những mối quan tâm đáng kể. Tuy nhiên, dụng cụ được phủ không tự động là lựa chọn tốt nhất cho mọi nhiệm vụ gia công.
Vòi không có lớp phủ có thể phù hợp khi bề mặt, hình dạng cắt và điều kiện vận hành của nó phù hợp với ứng dụng. Sự phù hợp của nó phải được đánh giá thông qua vật liệu được gia công, chất lượng ren yêu cầu, tốc độ cắt, bôi trơn và tuổi thọ dụng cụ dự kiến.
Vòi sáo xoắn ốc DIN không có lớp phủdo đó nên được đánh giá như một lựa chọn dành riêng cho ứng dụng chứ không phải là sự thay thế phổ biến cho vòi có lớp phủ. Chỉ riêng việc không có lớp phủ không tạo ra chi phí trên mỗi lỗ hoàn thiện thấp hơn, tuổi thọ dụng cụ dài hơn hoặc chất lượng ren tốt hơn. Những kết quả đó đòi hỏi bằng chứng từ môi trường sản xuất thực tế.
Để gia công linh hoạt, câu hỏi hữu ích hơn là liệu mũi taro được chọn có thể đáp ứng các yêu cầu của một nguyên công cụ thể mà không tạo ra những biến đổi quy trình không cần thiết hay không.
So sánh các cân nhắc về luồng thông thường
| Yếu tố sản xuất | Những gì cần được đánh giá | Tại sao nó quan trọng |
|---|---|---|
| Vật liệu phôi | Độ cứng, khả năng gia công, hình thành phoi | Ảnh hưởng đến khả năng chống cắt và mài mòn |
| Loại lỗ | Lỗ mù hoặc lỗ xuyên | Xác định các yêu cầu sơ tán chip |
| Đặc điểm chủ đề | Đường kính, cao độ, dung sai, độ sâu | Thiết lập các yêu cầu về kích thước |
| Nhấn vào hình học | Thiết kế dạng sáo, góc xoắn, mép cắt | Ảnh hưởng đến chuyển động của chip và hành vi cắt |
| Xử lý bề mặt | Thiết kế tráng hoặc không tráng | Phải phù hợp với điều kiện hoạt động |
| thiết lập CNC | Căn chỉnh, đồng bộ, độ cứng | Hỗ trợ hình thành chuỗi lặp lại |
| Điều tra | Máy đo ren và kiểm tra kích thước | Xác nhận sự tuân thủ các thông số kỹ thuật |
Sự so sánh này cho thấy tại sao việc lựa chọn công cụ được xử lý tốt nhất như một phần của quá trình lập kế hoạch. Sự thay đổi trong một biến có thể ảnh hưởng đến nhiều biến khác và việc cải tiến ở một khu vực không tự động giải quyết được mọi vấn đề gia công.
Sự đa dạng về vật chất đòi hỏi những quyết định khác nhau
Gia công linh hoạt thường liên quan đến nhiều loại kim loại, mỗi loại có đặc tính cắt riêng.
Thép cacbon có thể cần chú ý đến việc cắt tải và kiểm soát phoi. Thép không gỉ có thể tạo ra lực cản lớn hơn và có thể cứng lại trong điều kiện không phù hợp. Hợp kim nhôm có thể gây ra các vấn đề liên quan đến độ bám dính của vật liệu và sự hình thành phoi, trong khi gang thường tạo ra các mẫu phoi khác nhau.
Những khác biệt này ảnh hưởng đến việc lựa chọn hình dạng taro, thông số cắt và chiến lược bôi trơn. Thiết lập hoạt động ổn định trên một vật liệu có thể cần điều chỉnh khi phôi thay đổi.
Vì lý do này, hồ sơ sản xuất rất hữu ích. Việc ghi lại loại dụng cụ, vật liệu phôi, điều kiện cắt, tuổi thọ dụng cụ và kết quả kiểm tra cho phép các nhóm gia công so sánh hiệu suất giữa các công việc. Nó cũng làm giảm sự phụ thuộc vào những điều chỉnh không chính thức khi một bộ phận tương tự được đưa vào sản xuất trở lại.
Tiêu chuẩn hóa quy trình và công cụ linh hoạt
Tính linh hoạt không có nghĩa là thay đổi các công cụ và thông số mà không có giới hạn. Trong thực tế, sản xuất có khả năng thích ứng hoạt động tốt nhất khi những thay đổi được hỗ trợ bởi các tiêu chuẩn rõ ràng.
Xưởng có thể thiết lập các cấu hình công cụ đã được phê duyệt cho các nhóm vật liệu thông thường, ghi lại các điều kiện khai thác phù hợp và xác định khoảng thời gian kiểm tra cho các luồng quan trọng. Khi một bộ phận mới được đưa vào sản xuất, các kỹ sư có thể sử dụng những bản ghi đó làm điểm bắt đầu trước khi xác thực thiết lập.
Thiết bị CNC tự động có thể hỗ trợ thêm tính nhất quán thông qua các chu trình khai thác được đồng bộ hóa, giám sát tuổi thọ dụng cụ và các chương trình gia công được ghi lại. Những tính năng này không loại bỏ nhu cầu phán đoán của người vận hành nhưng chúng có thể giúp việc xác định và tái hiện vấn đề dễ dàng hơn.
Một đánh giá hữu ích cần xem xét nhiều hơn giá mua của một công cụ. Các biện pháp liên quan bao gồm tiêu thụ dụng cụ, dừng máy, linh kiện bị loại bỏ, thời gian làm lại và kết quả kiểm tra. Việc so sánh các yếu tố này trong một quá trình sản xuất có ý nghĩa sẽ cung cấp một bức tranh rõ ràng hơn về hiệu suất của quy trình.
Những điều cần kiểm tra trước khi chọn vòi sáo xoắn ốc DIN
Trước khi đưa vòi mới vào quy trình gia công linh hoạt, nhóm sản xuất có thể thực hiện theo trình tự thực tế:
- Xác nhận yêu cầu chủ đề. Xác minh tiêu chuẩn ren, bước ren, dung sai và độ sâu yêu cầu.
- Kiểm tra phôi. Xác định vật liệu và xem xét độ cứng cũng như hành vi tạo phoi của nó.
- Xem lại hình học lỗ. Xác định xem hoạt động này có liên quan đến lỗ mù hay lỗ xuyên và xác nhận kích thước lỗ dẫn hướng.
- Kết hợp công cụ với hoạt động. Đánh giá hình dạng me, chất nền, trạng thái lớp phủ và hướng dẫn ứng dụng của nhà sản xuất.
- Xác nhận các thông số gia công. Kiểm tra tốc độ, đồng bộ hóa nguồn cấp dữ liệu, bôi trơn và độ cứng của máy.
- Kiểm tra các thành phần thử nghiệm. Sử dụng đồng hồ đo và kiểm tra kích thước phù hợp trước khi chuẩn hóa quy trình.
- Theo dõi kết quả sản xuất. Xem lại độ mòn của dụng cụ, chất lượng ren, gián đoạn chu trình và tỷ lệ loại bỏ trong các lần chạy lặp lại.
Cách tiếp cận này giúp ngăn ngừa một lỗi phổ biến: quy mọi khiếm khuyết ren cho dụng cụ khi nguyên nhân thực tế có thể là đường kính lỗ không chính xác, điều kiện cắt không phù hợp hoặc căn chỉnh kém.
Kinh nghiệm ứng dụng và phát triển công cụ chính xác
Wilson là thương hiệu liên kết với Taizhou Hongyi Precision Tools Co., Ltd., công ty có hơn 20 năm kinh nghiệm trong lĩnh vực dụng cụ chính xác và phát triển các sản phẩm dành cho ứng dụng cắt ren và đo lường. Phạm vi của nó bao gồm vòi máy, vòi sáo xoắn ốc, vòi lăn, vòi tay và vòi DIN.
Thông tin của công ty cũng mô tả khả năng sản xuất và kiểm tra các công cụ cắt ren chính xác, bên cạnh các ứng dụng trong sản xuất ô tô, hàng không vũ trụ, thiết bị năng lượng mới, sản xuất khuôn mẫu, thiết bị điện tử và gia công kim loại.
Bối cảnh ngành này phản ánh một nguyên tắc rộng hơn trong gia công chính xác: kết quả nhất quán phụ thuộc vào sự tương tác giữa thiết kế công cụ, thiết bị sản xuất, quy trình sản xuất và kiểm tra. Không một tính năng sản phẩm nào có thể thay thế được nhu cầu xác thực toàn bộ hoạt động.
Gia công linh hoạt phụ thuộc vào quy trình phù hợp, không phải một công cụ phổ quát
Việc chuyển sang gia công linh hoạt đang khuyến khích các xưởng đánh giá dụng cụ theo yêu cầu sản xuất thực tế. Các vật liệu, hình dạng lỗ và thông số kỹ thuật ren khác nhau đòi hỏi sự kết hợp khác nhau giữa thiết kế dụng cụ và điều kiện gia công.
Vòi sáo xoắn ốc DIN không có lớp phủcó thể phù hợp với các ứng dụng ren cụ thể khi đặc tính hình học và vật liệu của chúng phù hợp với nhiệm vụ. Giá trị của chúng phải được xác định thông qua xác nhận quy trình thay vì chỉ giả định về trạng thái lớp phủ.
Cuối cùng, sản xuất linh hoạt phụ thuộc vào việc lựa chọn công cụ sáng suốt, quy trình thiết lập được tiêu chuẩn hóa và kiểm tra nhất quán. Danh mục dụng cụ chính xác của Wilson, bao gồm cả dãy tarô DIN, minh họa cho sự đa dạng của các tùy chọn dụng cụ được sử dụng trong các hoạt động gia công hiện đại. Bài học trọng tâm vẫn rất đơn giản: khả năng thích ứng đến từ việc kết hợp công cụ với công việc và xác minh kết quả trong điều kiện sản xuất thực tế.
Trước :
-
Tin tức liên quan
- Tại sao vòi sáo xoắn ốc DIN không có lớp phủ lại được chú ý trong gia công CNC
- Điều gì khiến vòi sáo xoắn ốc DIN không có lớp phủ trở thành sự lựa chọn thiết thực để tạo ren chính xác?
- Làm thế nào một cửa hàng máy giảm được 60% số lần loại bỏ ren—sau khi chuyển sang vòi taro sáo thẳng DIN cho hoạt động lỗ mù của họ?
- Tại sao vòi xoắn ốc mở rộng DIN lại cần thiết để tạo ren hiệu suất cao?
- Tại sao taro ren xoắn ốc ISO có lớp phủ lại cần thiết để tạo ren có độ chính xác cao?
- Mũi taro xoắn ốc mở rộng ISO có thể cải thiện hiệu suất gia công chính xác như thế nào?
Để lại cho tôi một tin nhắn